Rumah / Blog / Berita Industri / Pengimpal Ultrasonik untuk Plastik: Panduan Praktikal untuk Persediaan dan Pemilihan


Minta Sebut Harga
Di suatu tempat di hampir setiap kilang yang kami lawati terdapat mesin yang membuat desisan pendek dan tajam, dan pemasangan selesai muncul sebelum anda boleh berkelip. Itu adalah pengimpal ultrasonik yang bekerja pada plastik, dan ia telah menggantikan periuk gam, skru dan mandi pelarut secara senyap-senyap pada beribu-ribu barisan pengeluaran. Kami telah menghabiskan masa bertahun-tahun membina mesin ini dan berdiri di sebelah orang yang mengendalikannya, dan panduan ini mengumpulkan apa yang telah kami pelajari sepanjang perjalanan: cara proses itu berfungsi, plastik yang manakah berkelakuan, cara mereka bentuk sambungan dan cara memilih mesin yang anda tidak akan menyesal.
Tiada api, tiada plat panas dan tiada pelekat. Bekalan kuasa menghantar isyarat elektrik frekuensi tinggi kepada penukar, yang menukarkannya kepada getaran mekanikal, biasanya pada 15, 20 atau 40 kHz. Getaran itu bergerak ke bawah tanduk, kadangkala dipanggil sonotrode, yang menekan bahagian tersebut. Pergerakan adalah kecil, diukur dalam mikron, tetapi ia berlaku puluhan ribu kali sesaat.
Apabila kedua-dua bahagian plastik bersentuhan, gerakan itu mewujudkan geseran antara molekul, dan geseran menjadi haba. Suhu meningkat hanya pada antara muka, cukup untuk melembutkan bahan, dan kimpalan terbentuk dalam pecahan sesaat hingga beberapa saat. Tekanan menahan cair bersama-sama semasa ia sejuk, dan bahagian keluar terikat, tanpa masa pengawetan dan tiada bahan habis pakai untuk dibeli.
Inilah sebabnya mengapa proses memperolehnya terus pada talian volum tinggi. Masa kitaran adalah singkat dan boleh diulang, tenaga pergi hanya di tempat sendi memerlukannya, dan bahagian yang telah siap kelihatan bersih, tanpa picit yang anda perolehi daripada gam. Pertukaran adalah nyata juga: sambungan perlu direka bentuk untuk proses itu, lekapan perlu memegang bahagian dengan tepat, dan bukan setiap plastik bermain bersama.
Mesin yang ditetapkan dengan baik mengikut rentak yang sama setiap kitaran, dan memahaminya menjadikan penyelesaian masalah lebih mudah:
Setiap langkah tersebut adalah tetapan pada mesin. Masa kimpalan, masa tahan, daya turun, amplitud dan daya pencetus semuanya berinteraksi, jadi tukar satu demi satu apabila anda mendail di bahagian baharu.
Secara umum, lebih mudah plastik mengalir apabila ia cair, lebih mudah ia dikimpal. Resin amorfus melembutkan secara beransur-ansur pada julat suhu yang luas, yang memberi anda ruang untuk bekerja. Resin separa kristal cair secara mendadak, jadi tingkap antara "tidak terikat" dan "terlebih-kimpal" adalah sempit dan reka bentuk sambungan lebih penting. Pengisi menambah kekakuan dan menyerap tenaga, dan bahagian dengan kandungan kaca yang tinggi selalunya memerlukan amplitud yang lebih tinggi atau kaedah penyambungan yang berbeza sepenuhnya.
| Keluarga material | Contoh biasa | Bagaimana ia mengimpal | Apa yang perlu ditonton |
|---|---|---|---|
| Termoplastik amorfus | ABS, PS, PC, PMMA, PVC | Sangat pemaaf | PC kering dan PMMA; jauhkan semburan pelepas acuan dari sendi |
| Termoplastik separa kristal | PP, PE, PA, POM, PET | Memerlukan lebih amplitud dan reka bentuk sendi yang lebih tajam | Tingkap cair sempit; sendi ricih biasanya mengatasi prestasi rabung mudah |
| Gred yang diisi dan diperkukuh | PA berisi kaca, PP berisi talkum | Boleh dikimpal tetapi haus tenaga | Melebihi kira-kira 30 peratus pengisi, jangkakan untuk mengolah semula geometri sambungan |
| Elastomer dan termoset | TPE, EPDM, epoksi, fenolik | Tidak sesuai untuk kimpalan ultrasonik | Pilih ikatan pelekat atau pengancing mekanikal sebaliknya |
Dua nota praktikal dari tingkat kedai. Pertama, kelembapan adalah musuh senyap bagi kimpalan yang baik, terutamanya dengan nilon dan polikarbonat, jadi keringkan resin dengan betul. Kedua, pencemaran pada sambungan, sama ada habuk, minyak atau agen pelepas acuan yang degil, akan menyebabkan anda kehilangan lebih banyak bahagian yang gagal daripada sebarang tetapan mesin.
Jika kimpalan gagal, kebanyakan masa jawapannya adalah dalam lukisan dan bukannya mesin. Tujuan ciri sendi adalah untuk menumpukan tenaga pada kawasan sentuhan yang kecil supaya lebur bermula di sana terlebih dahulu.
Permatang segi tiga, biasanya setinggi pecahan milimeter, dibentuk menjadi separuh bahagian. Ia mendarat terlebih dahulu, cair dengan cepat dan mengalir ke dalam celah. Ini ialah pilihan lalai untuk plastik amorf dan pemasangan kecil dan kemas.
Satu separuh mempunyai satu langkah yang sesuai dengan ketat di dalam yang lain, dan dua dinding menegak bergesel antara satu sama lain semasa mengimpal. Bentuk cair di sepanjang dinding itu, yang memberikan pengedap yang kuat dan kedap bocor dan berfungsi jauh lebih baik daripada rabung ringkas pada resin separa kristal.
Tidak setiap kerja memerlukan perimeter penuh. Staking menukar bos yang dibentuk menjadi kepala rivet di atas komponen lain, dan kimpalan titik bergabung dengan dua permukaan acuan rata pada satu titik, yang berguna untuk bahagian besar yang tidak boleh ditekan sama rata di seluruh muka mereka.
Kekerapan, kuasa dan format semuanya mengikut dari bahagian yang anda kimpal. Komponen kecil dan halus biasanya lebih suka 40 kHz kerana amplitud lebih rendah dan risiko kerosakan lebih kecil. Pemasangan plastik am duduk dengan selesa pada 20 kHz. Bahagian yang lebih besar dan tegar selalunya dikimpal lebih baik pada 15 kHz, di mana amplitud yang lebih tinggi menggerakkan lebih banyak bahan.
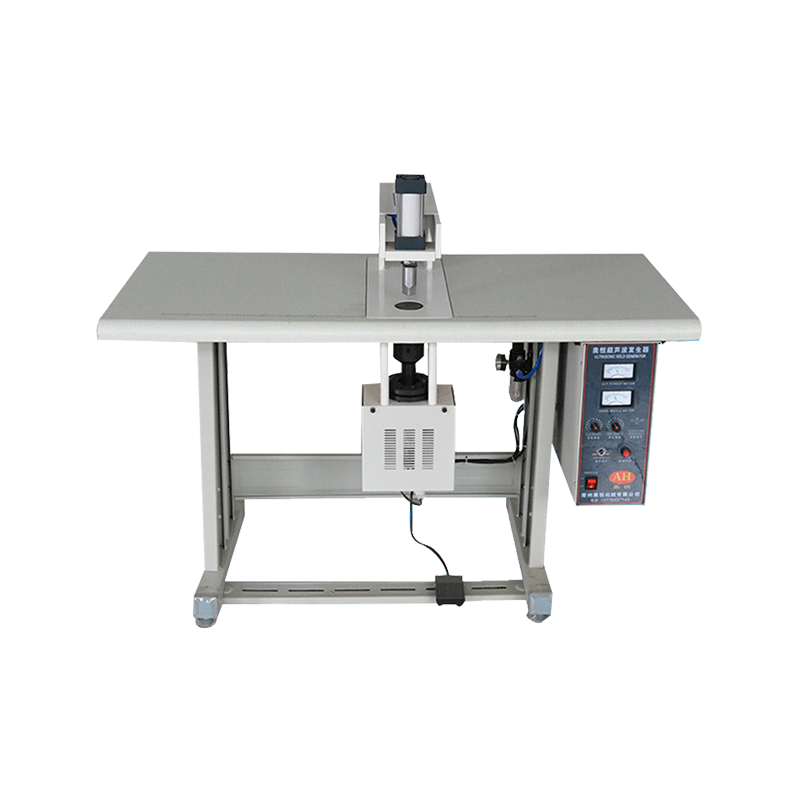
Penarafan kuasa biasanya berjalan dari sekitar satu kilowatt hingga empat atau lebih. Penarafan yang lebih tinggi tidak secara automatik menghasilkan kimpalan yang lebih baik, tetapi ia memberi anda ruang kepala untuk kawasan kimpalan yang lebih besar dan masa kitaran yang singkat. Untuk kerja bangku yang boleh diulang dengan lekapan dan penekan pneumatik, unit yang dipasang pada lajur adalah pembelian pertama yang biasa.
 AH-DSL 15kHz 4200W Mesin Kimpalan Plastik Ultrasonik Dipasang Lajur Pengimpal ultrasonik yang dipasang pada lajur dengan operasi 15kHz dan kuasa 4200–6000W, sesuai untuk kimpalan bangku boleh ulang dengan lekapan dan tekanan pneumatik. Lihat Produk →
Apabila bahagiannya besar, janggal atau sudah diapit dalam jig di tempat lain pada talian, unit pegang tangan menyelamatkan anda daripada membina mesin penekan di sekeliling objek yang tidak pernah dimaksudkan untuk dimuatkan dalam satu.
 Pengimpal Titik Ultrasonik Pegang Tangan Tersuai AH-30 Pengimpal tempat pegang tangan 28/35kHz padat untuk bahagian yang janggal atau sudah dijiget, dengan output sehingga 1000W dan biasanya tiada bahan pengisi diperlukan. Lihat Produk →
Dan untuk larian volum rendah, prototaip atau pembaikan, mesin manual dengan tuil mudah dan pandangan yang jelas pada sambungan selalunya merupakan tempat yang paling masuk akal untuk bermula.
 Mesin Kimpalan Plastik Ultrasonik Manual AH-SL15K Pengimpal mod manual 15kHz dengan pemacu pneumatik dan kuasa 2000–3200W, sesuai untuk larian volum rendah, prototaip dan pembaikan di mana operasi tuil mudah dan keterlihatan sendi penting. Lihat Produk →
Mana-mana format yang anda pilih, tanduk dan lekapan adalah sebahagian daripada sistem, bukan aksesori. Bentuk tanduk untuk profil bahagian anda memfokuskan tenaga pada tempatnya, dan lekapan yang memegang geometri dengan kuat menghalang peralihan yang menghasilkan kimpalan yang tidak konsisten. Kami buat acuan ultrasonik tersuai atas sebab ini, dan ia patut dibaca bagaimana model dan spesifikasi mesin kimpalan ultrasonik selaras dengan tugas pengeluaran yang berbeza sebelum anda menyelesaikan konfigurasi.
Leburan kilat atau bertali di sekeliling sendi biasanya bermaksud terlalu banyak tenaga, terlalu banyak amplitud atau sambungan yang terlalu kecil untuk beban. Kimpalan lemah yang berpisah dengan bersih menghala ke arah lain: tenaga tidak mencukupi sampai ke antara muka, sentuhan lemah kerana bahagian yang melengkung atau pencemaran. Hasil yang tidak konsisten merentas kumpulan hampir selalu bersifat mekanikal, seperti lekapan yang membolehkan bahagian itu bergoyang, muka tanduk haus atau tekanan udara yang hanyut melalui peralihan.
Satu tabiat yang patut dibina: simpan sampel pertama daripada setiap persediaan dan bandingkan bahagian baharu dengannya di bawah cahaya yang sama. Mata menangkap lebih banyak daripada helaian spesifikasi.
Kimpalan ultrasonik adalah bersih, tetapi ia tidak bebas risiko. Getaran boleh didengar, dan pendedahan berpanjangan pada 15 dan 20 kHz boleh menjejaskan pendengaran, jadi penutup atau perlindungan pendengaran adalah wajar. Muka tanduk menjadi panas semasa berlari berterusan, jadi biarkan ia sejuk sebelum anda menyentuhnya. Pastikan mesin tekan terjaga dan saling berkunci, dan jangan sekali-kali mencapai zon kimpalan semasa mesin hidup.
Di bahagian penyelenggaraan, periksa muka tanduk setiap minggu untuk mengadu dan haus, periksa tork pelekap, pastikan penukar dan penggalak kering dan bersih, dan catatkan tekanan udara. Tabiat kecil seperti ini memanjangkan hayat perkakas dengan ketara dan memastikan kualiti kimpalan stabil dari bahagian pertama peralihan hingga yang terakhir.
Kami telah melihat teknologi ini beralih daripada alat pakar kepada bahagian standard barisan pengeluaran merentasi tekstil, produk kebersihan pakai buang dan plastik am. Mesin telah menjadi lebih berkebolehan, tetapi asasnya tidak berubah: sambungan yang wajar, lekapan yang kukuh, frekuensi yang betul dan pengendali yang terlatih. Jika anda sedang menimbang pembelian, hantarkan bahagian anda dan gred resin anda kepada kami, dan kami akan memberitahu anda secara jujur perkara yang boleh dan tidak boleh dilakukan oleh proses untuknya.

Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved